陕西彬州660MW超超临界CFB机组是世界领先的大型循环流化床机组,也是深湘燃煤柱碎筛分一体机的标志性应用案例。本文详细介绍该案例。
一、项目背景
陕西彬州660MW超超临界CFB机组是国家能源局批准的重大技术装备国产化项目,代表了当前CFB技术的最高水平。该机组:
1. 容量660MW,是世界最大的CFB机组之一2. 采用超超临界参数,效率高
3. 设计煤种为当地劣质煤,掺烧比例高
4. 环保要求达到超低排放标准
5. 对燃煤制备系统提出了极高要求
二、燃煤制备系统的选型
在燃煤制备系统选型阶段,项目方对国内外多种设备进行了严格的技术经济比较。传统筛破一体机存在以下不足
1. 粒度不稳定,无法满足超超临界机组的严格要求
2. 故障率高,影响大型机组连续运行
3. 能耗高,不利于厂用电率指标
4. 对劣质煤适应性差
经过深入技术交流和实地考察,项目方最终选择了深湘燃煤柱碎筛分一体机。
三、深湘方案的技术优势
深湘为该项目提供的方案具有以下技术优势:
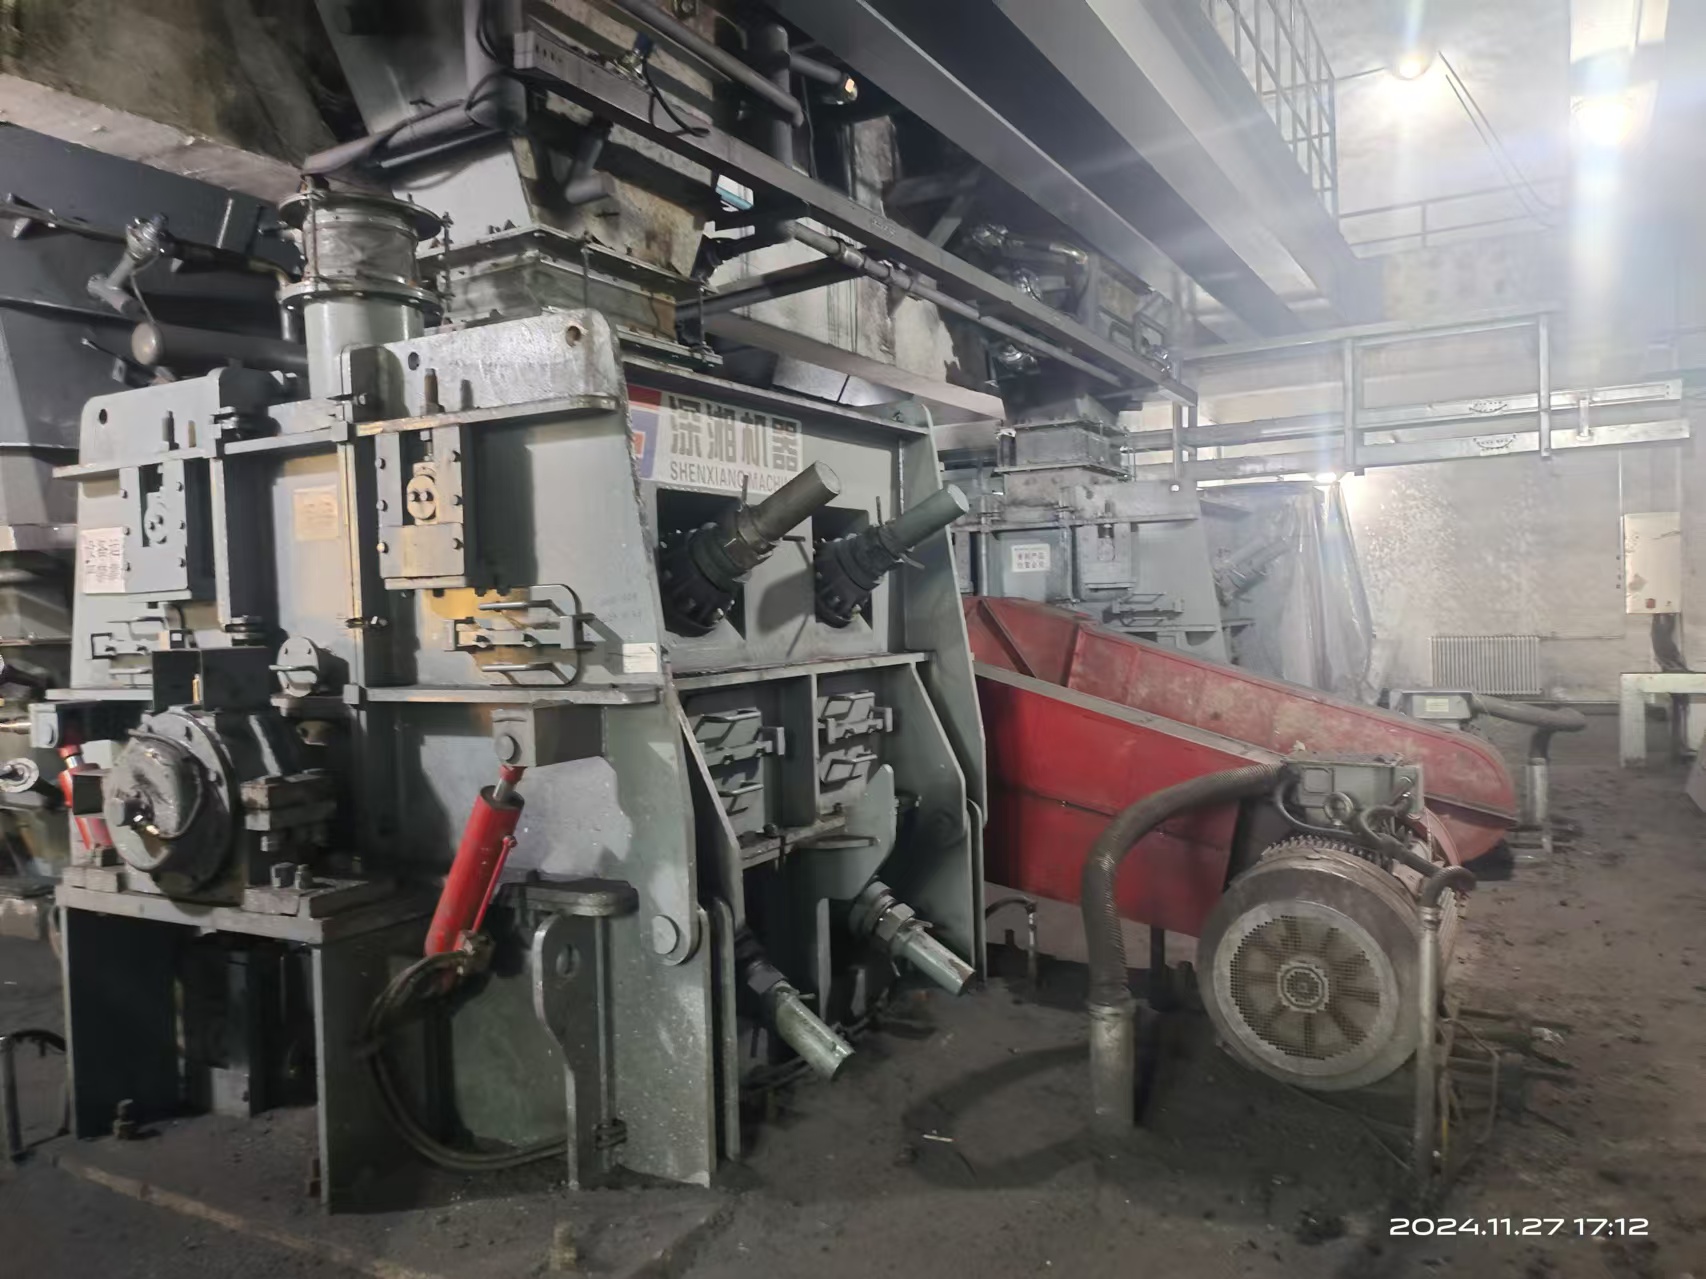
1. 优质粒度保障:燃煤最大粒径小于8毫米(或6mm、或3mm),粒度组成完全符合锅炉技术要求,粒径分布全部落入分布曲线之间。这对超超临界机组的高效燃烧至关重要
2. 劣质煤适应性:可稳定破碎低热值劣质煤,煤矸石、无烟煤、烟煤混合粉碎,满足项目设计煤种要求
3. 高可靠性:使用可靠性高,易损件寿命比其他碎煤机长,满足大型机组长周期运行要求
4. 节能性能:厂用电可节约30%左右,煤耗降低3~8克/度,有助于机组达到设计效率指标
5. 不堵料:对高湿、高黏物料不堵料,适应西北地区煤源特点
四、应用效果
机组投运后,深湘燃煤柱碎筛分一体机运行稳定,表现优异:
1. 燃煤消耗大幅优化:入炉煤品质提升,锅炉燃烧效率达到设计值
2. 检修时长大幅缩短:设备故障率低,检修时间减少
3. 设备故障率大幅降低:连续运行能力强
4. 灰渣含碳量显著降低:粉煤灰和炉渣的含碳量降低50%以上
5. 锅炉运行稳定:各项参数稳定在设计范围内
五、项目意义
陕西彬州660MW超超临界CFB机组案例具有重要意义:
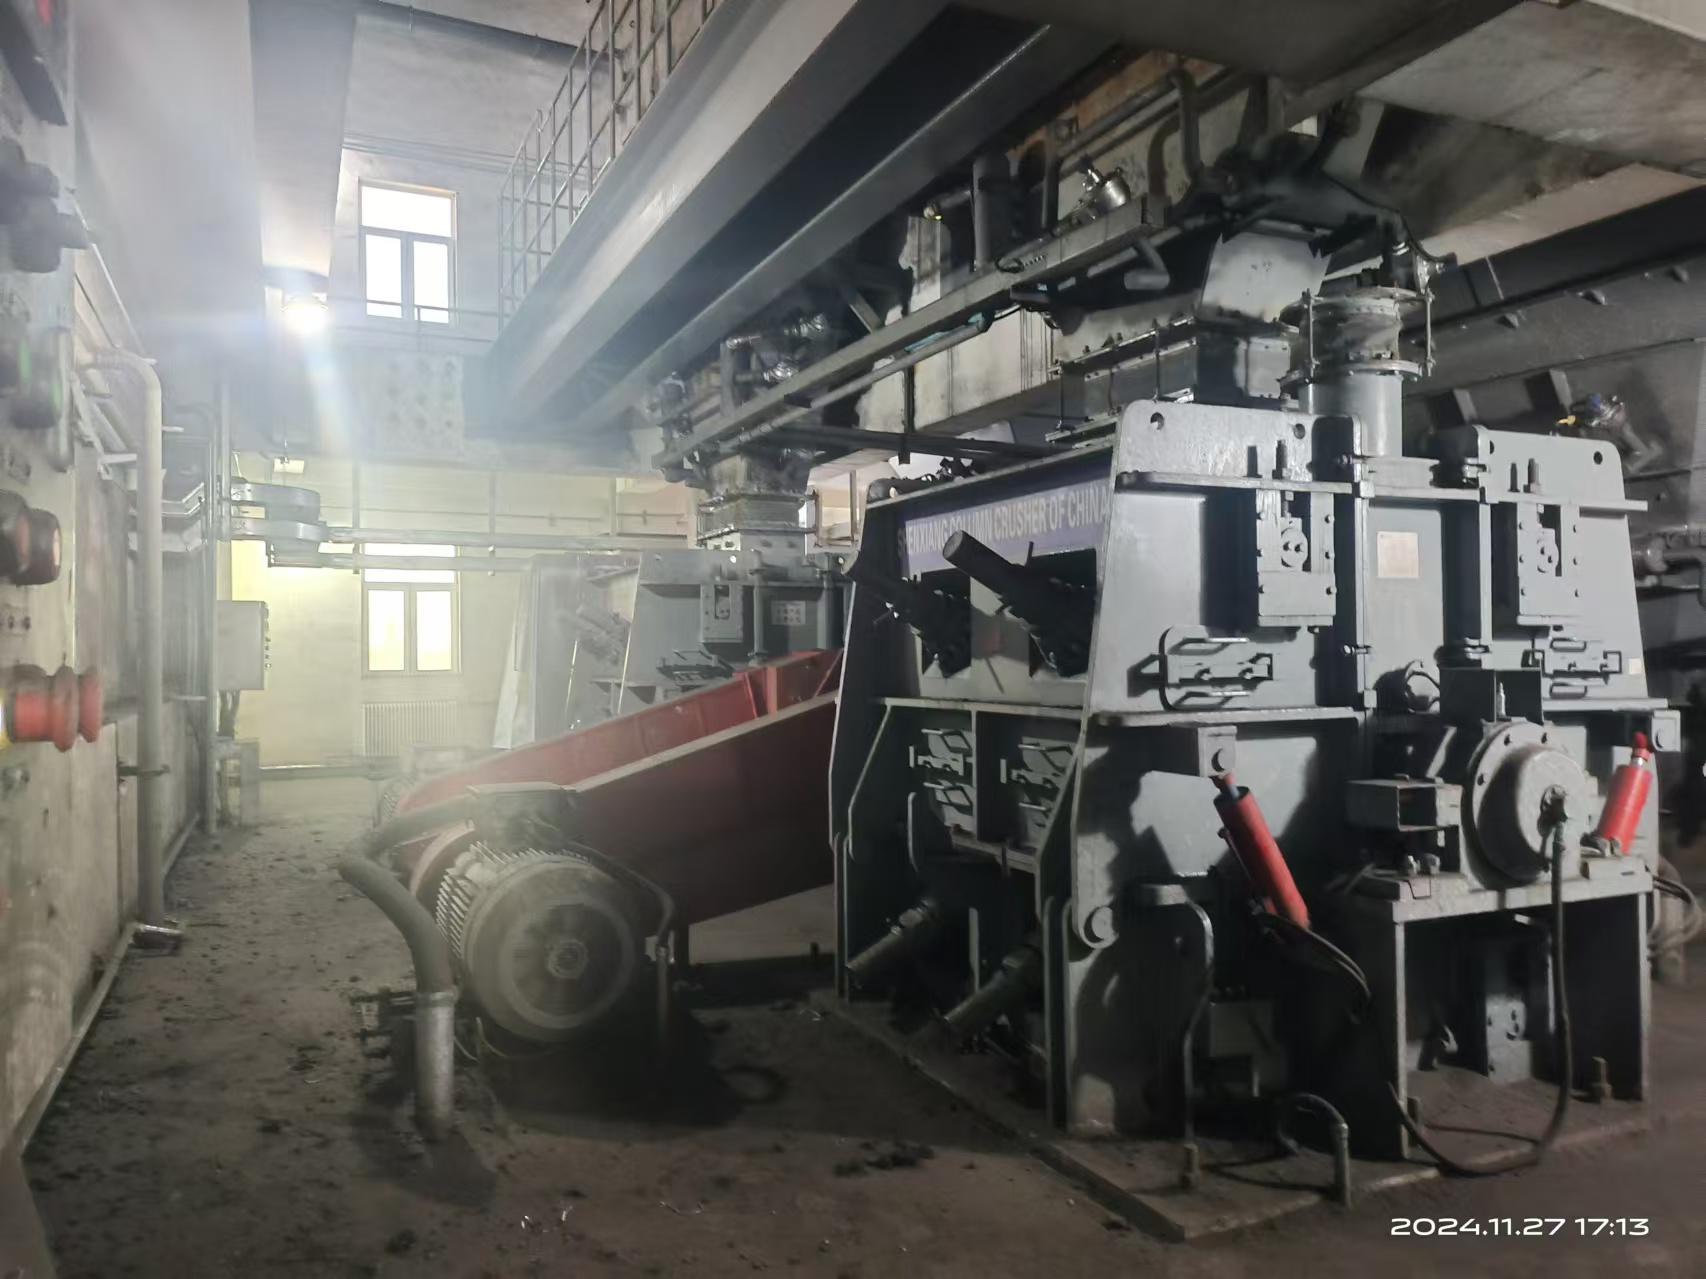
1. 证明深湘设备具备服务世界顶级CFB机组的能力
2. 为大型超超临界CFB机组的燃煤制备提供了成功范例
3. 推动了国产燃煤制备技术的升级换代
4. 为后续大型CFB项目的设备选型提供了参考
六、结论
陕西彬州660MW超超临界CFB机组的成功应用,是深湘燃煤柱碎筛分一体机技术实力的最好证明。在世界最大、最先进的CFB机组上稳定运行,充分说明深湘设备的技术水平和产品质量已经达到国际领先水平。